


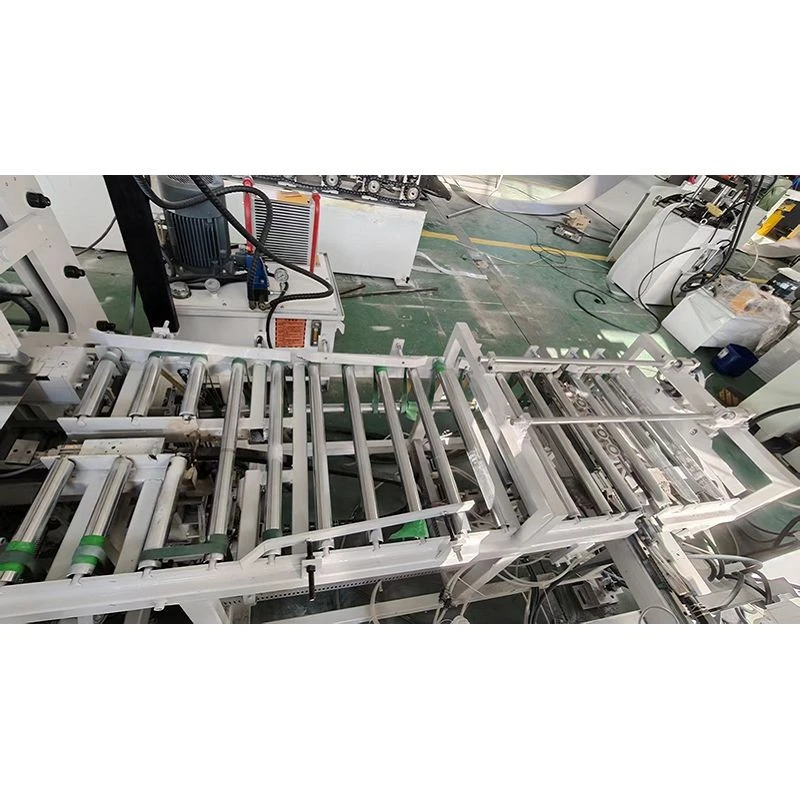
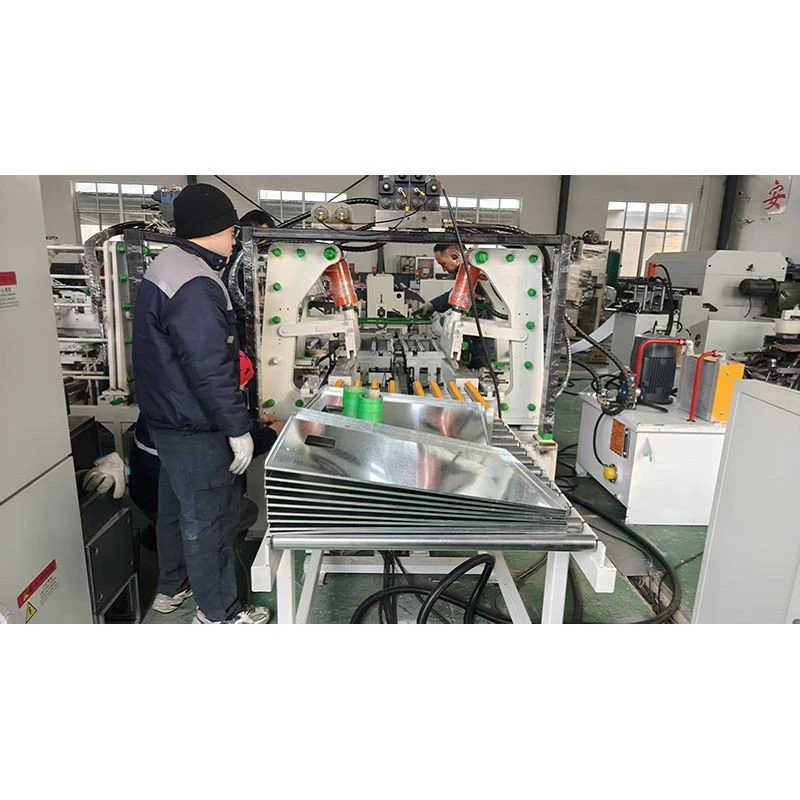
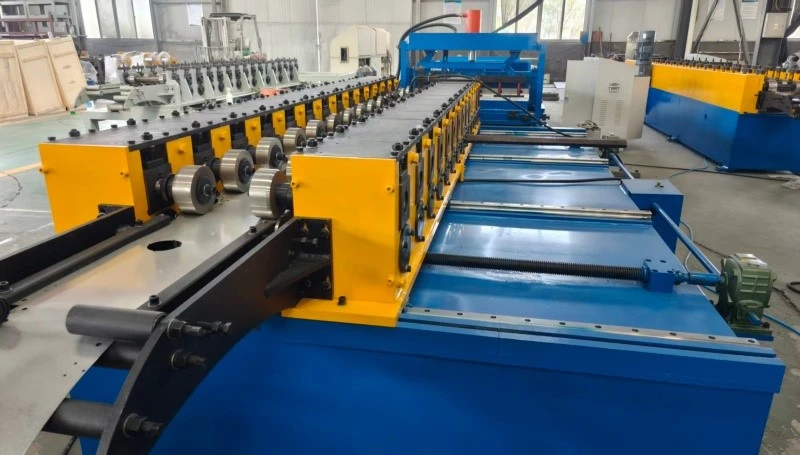
Машина для формування рулонних дверей протипожежної шафи
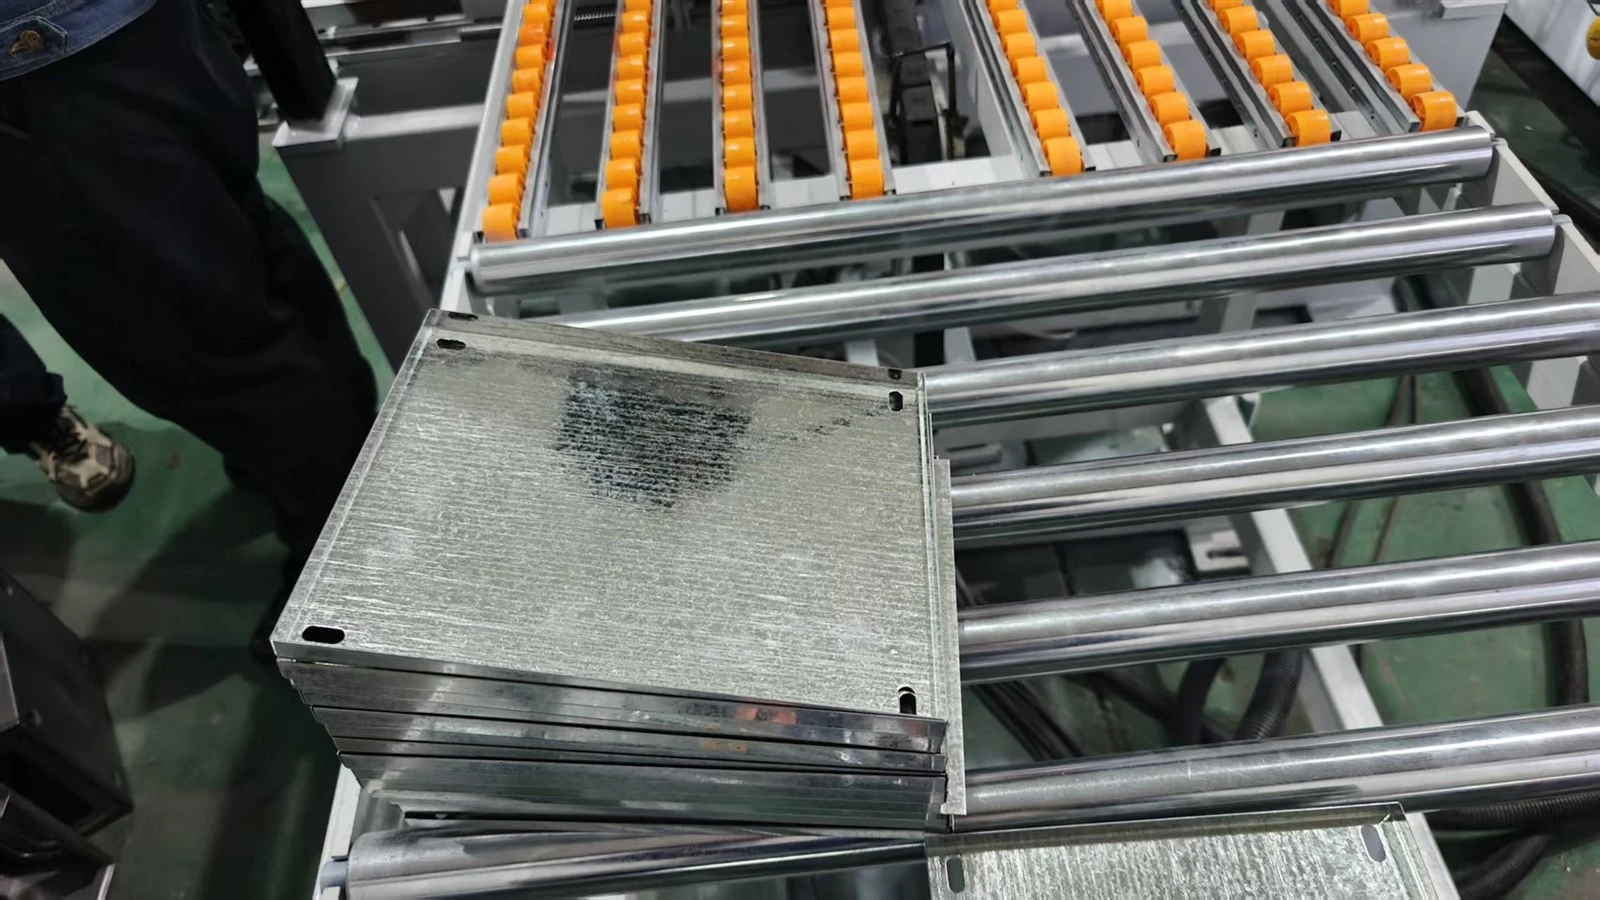
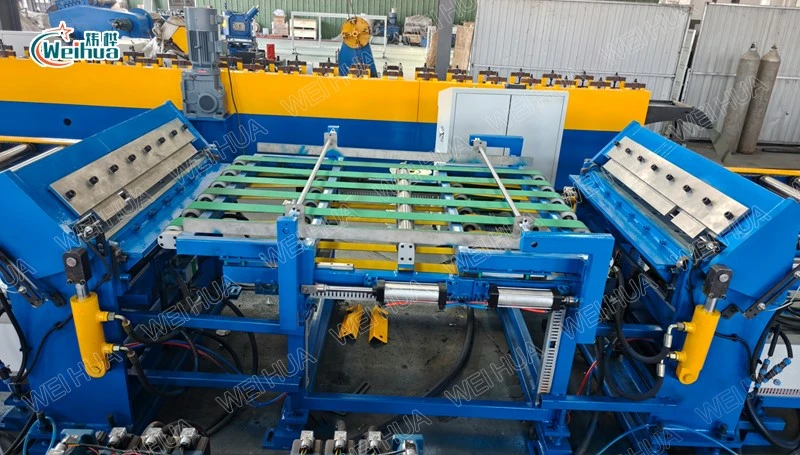
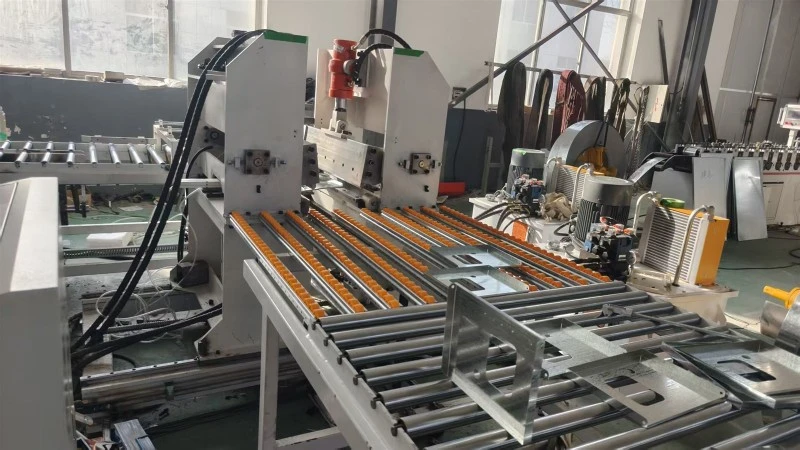
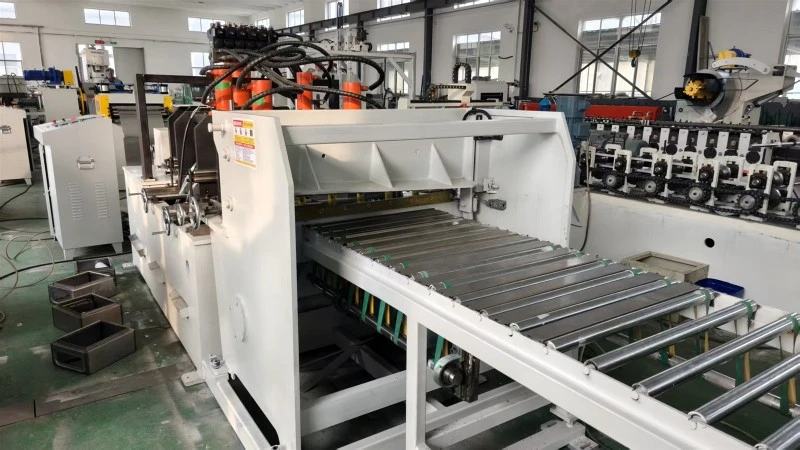
Машина для формування панелей протипожежних дверей є основним прокатним обладнанням у лінії виробництва панелей протипожежних шаф. Він спеціально розроблений для безперервного формування підсилювальної реберної структури та контуру зігнутих країв дверної панелі пожежної шафи шляхом пропускання сталевих смуг через кілька прогресивних проходів прокатки. Обладнання використовує загартовані валики Cr12 (HRC58 градус -62 градуси), керування ПЛК, привід частотного перетворення, потужність 30 кВт, швидкість 0-4 шт./хв, і може обробляти пластини товщиною 0,5-1,5 мм і шириною 100-1000 мм, забезпечуючи високоточні заготовки дверних панелей для подальшого монтажу скляних вікон і процесів згинання.
Технічні характеристики
|
Назва продукту |
Машина для формування рулонних дверей протипожежної шафи |
|
|
Специфікація матеріалу |
Q235 |
|
|
Швидкість виробництва |
0-4 шт./хв |
|
|
Метод різання |
Машина для стрижки |
|
|
Параметри напруги |
380В/415В, 50Гц, 3 фази |
|
|
Електричний контроль |
PLC |
|
|
Привідний двигун |
Двигун із змінною частотою |
|
|
Товщина смуги |
0,5-1,5 мм (налаштовується відповідно до вимог замовника) |
|
|
Ширина смуги |
100мм-1000мм |
|
|
Рулонний матеріал |
Cr12, загартований HRC58 градус -62 градус |
|
|
Тип гідравлічного масла |
46# Гідравлічне масло |
|
|
Тип трансмісійного масла |
18# Трансмісійне масло |
|
|
Загальна потужність двигуна |
30 кВт |
|
|
Допуск розміру різання |
Менше або дорівнює ±0,5 мм (довжина менше або дорівнює 3000 мм) |
|
|
Матеріал різальної матриці |
Cr12MoV |
|
|
Джерело повітря |
0,5 м³/хв; Тиск: 0,7 МПа |
|
Переваги продукту
I. Багатопрохідна прогресивна прокатка для плоских, не-деформованих тонких-дверних панелей
Для панелей дверей пожежної шафи зазвичай використовуються пластини товщиною 0,5-1,0 мм, які мають схильність до хвилястих країв і деформації під час формування. Обладнання використовує багато-процес прогресивної прокатки з рівномірно розподіленою деформацією за кожен прохід. Сталева смуга поступово деформується, уникаючи відразу концентрації напруги на поверхні пластини, викликаної великомасштабною деформацією. Це забезпечує хорошу рівність і прямі краї, забезпечуючи рівну основу для подальшого встановлення скляного вікна.
II. Загартовані ролики Cr12 для відсутності подряпин на поверхні пластини
Як зовнішній компонент пожежної шафи дверна панель вимагає високої якості поверхні. Ролики виготовлені з штампованої сталі Cr12 із твердістю HRC58-62 градуси, а поверхня точно відшліфована для чудової гладкості. Ролики ефективно захищають поверхню пластини під час проходження тонкої пластини, залишаючи оцинкований шар вільним від подряпин і вм’ятин. Після формування його можна безпосередньо розпилювати без шліфування чи ремонту.
III. Одноразове-формування складання віконної рами
При встановленні скляних вікон на панелях дверей пожежної шафи віконна рама потребує позиціонування відкидної або фланцевої конструкції. Обладнання формує монтажний край віконної рами за один крок під час процесу формування рулону. Кут відкидної кромки точний, а ширина стабільна, щільно прилягає до стандартного профілю віконної рами, усуваючи необхідність подальшої вторинної обробки відкидної кромки.
Фото заводу

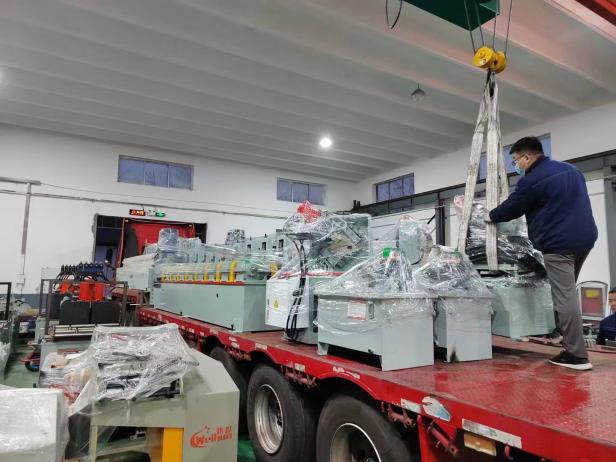
Фотографії доставки

Відвідування клієнта

FAQ
З: Ви фабрика чи торгова компанія?
A: Ми є фабрикою, розташованою у Вейфан, Китай. Він володіє понад двадцятьма комплектами сучасного обладнання, включаючи новий прецизійний обробний центр, токарні верстати з ЧПУ, електроерозійні верстати з ЧПУ та велику випробувальну платформу для згинання автомобільних профілів. Ви можете відвідати наш завод у будь-який час.
Питання: чи потрібно замінювати ролики при зміні обладнання для виготовлення дверних панелей інших характеристик?
A: Для дверних панелей одного типу з різною шириною та товщиною ви можете просто відрегулювати розділення та точне-налаштування параметрів.
Питання: чи залишаться сліди на задній частині дверної панелі після формування ребер?
Відповідь: Ні. Обладнання використовує опорні ролики для формування, а задня частина армуючих ребер має відповідну опору під час формування, тому не буде вм’ятин або слідів. Передня частина дверної панелі плоска, на тильній стороні добре помітні ребра посилення. І передня, і задня сторони відповідають вимогам до дверних панелей топки.
Популярні Мітки: машина для формування панелей протипожежних дверей, Китай, виробники машин для формування панелей протипожежних дверей, фабрика


